Chez Solimpeks, la qualité de l'émail est vérifiée à chaque étape, de la barbotine d'émail brute au revêtement cuit à l'intérieur de chaque ballon. Notre laboratoire interne contrôle la densité, la granulométrie et l'écoulement de l'émail humide ; teste l'émail cuit pour sa résistance à l'acide citrique et à l'eau bouillante, son épaisseur, son adhérence, sa résistance au choc thermique et son aptitude au contact de l'eau potable ; et surveille l'eau de rinçage utilisée pour préparer l'acier. En outre, chaque ballon et chaque capteur subit des essais pneumatique et hydrostatique : à 100 %, et non sur échantillon. Dans un chauffe-eau solaire ou un ballon de stockage, l'émaillage est la barrière protectrice entre l'eau et l'acier, ce qui explique que les essais de l'émail soient un fondement de notre travail qualité.
Pourquoi la qualité de l'émail est-elle importante dans un ballon d'eau chaude ?
La qualité de l'émail détermine dans quelle mesure l'acier d'un ballon est protégé pendant toute sa durée de vie. L'émail est une couche vitrocéramique fusionnée sur l'acier à haute température, qui crée une surface dure, semblable à du verre, résistant à la corrosion, aux variations de température et aux attaques chimiques, soit exactement les contraintes qu'un ballon d'eau chaude subit au fil des années de chauffage et de refroidissement.
Le revêtement remplit plusieurs fonctions à la fois. Il sépare l'acier de l'oxygène et des sels dissous dans l'eau. Sa surface lisse résiste au tartre et à la formation de biofilm, ce qui garde le ballon propre et efficace. Et dans un ballon de stockage émaillé ou un ballon tampon, il maintient l'acier protégé en usage continu dans une large gamme de compositions d'eau, en travaillant de concert avec l'anode magnésium. Un revêtement de composition, d'épaisseur et d'adhérence adéquates est ce qui donne à un ballon une longue durée de vie sans problème, et la seule façon de s'assurer de ces propriétés est de les mesurer.
Quelle place le laboratoire occupe-t-il dans notre système qualité ?
Le laboratoire est l'une des quatre étapes de contrôle qualité chez Solimpeks : contrôle des matières entrantes, contrôle en cours de fabrication, contrôle final et contrôle en laboratoire. Son travail couvre trois domaines :
- les matières premières chimiques et le processus de préparation de surface ;
- les matières premières de l'émail et le processus de revêtement ;
- les procédés thermiques de séchage et de cuisson.
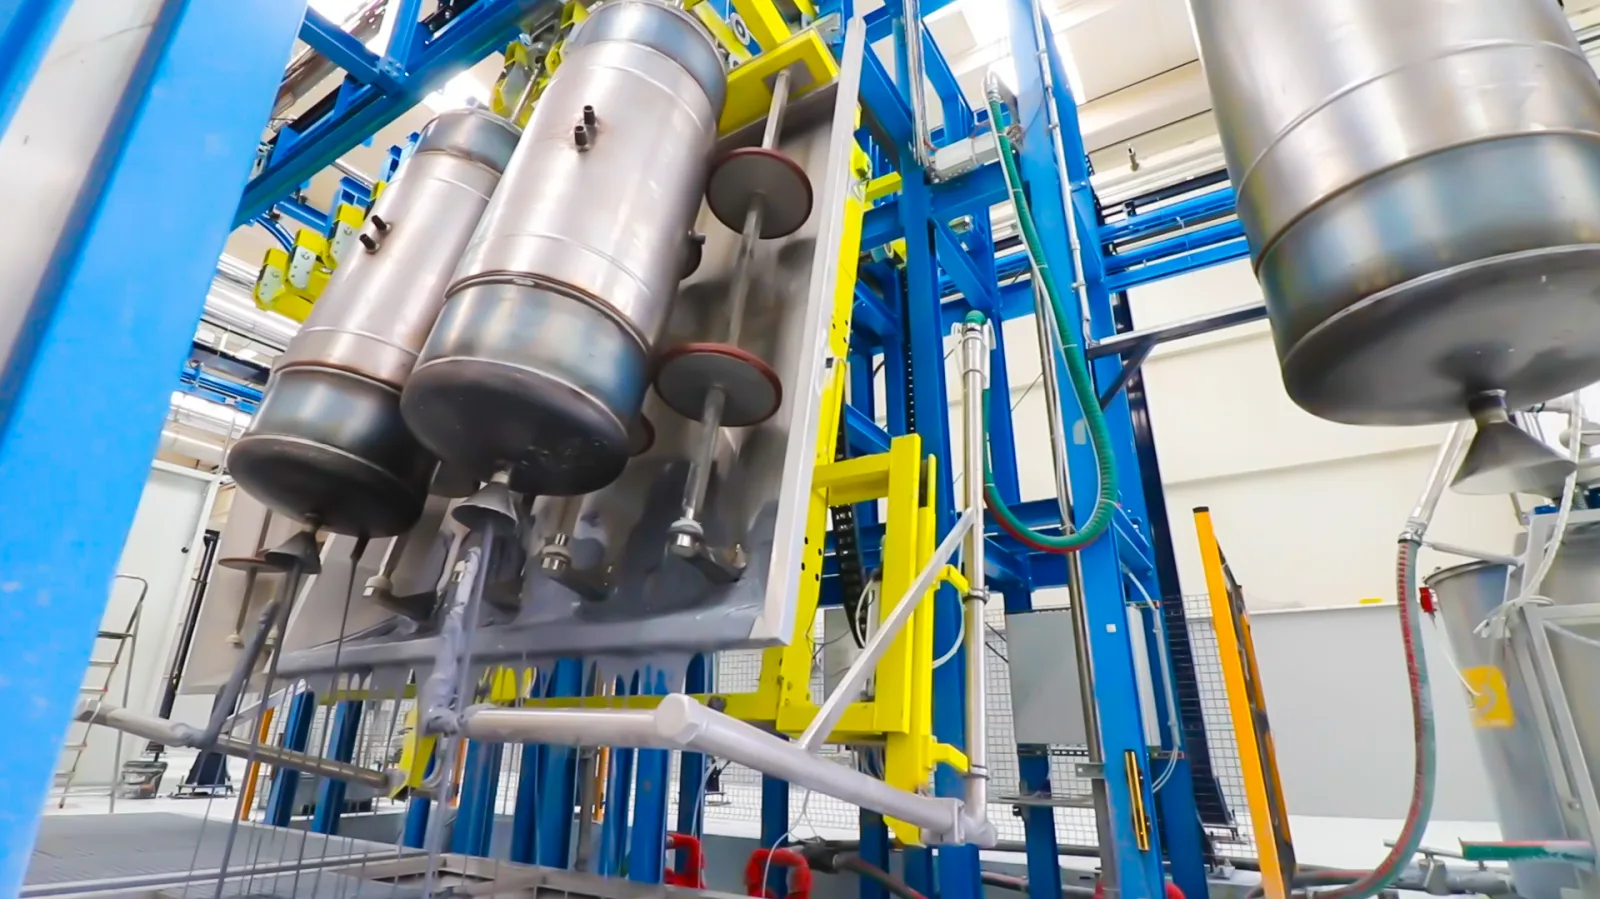
Nos ballons sont soudés et émaillés sur une ligne automatisée de soudage et d'émaillage, et ce sont les mesures du laboratoire qui garantissent la constance de la production de cette ligne d'un lot à l'autre.
Quels essais notre laboratoire d'émaillage réalise-t-il ?
| Étape | Essai | Norme / méthode | Ce qu'il confirme | |---|---|---|---| | Eau de process | Conductivité, pH et concentration de l'eau de rinçage et de l'unité de lavage | Analyse de process de routine | Les surfaces d'acier sont correctement nettoyées et rincées avant l'émaillage | | Émail humide | Densité | Analyse de process de routine | La barbotine a la bonne teneur en matières solides pour une couche uniforme | | Émail humide | Granulométrie (essai « Bayer ») | Analyse de process de routine | L'émail est broyé à la finesse voulue | | Émail humide | Valeur de prise et temps d'écoulement | Analyse de process de routine | La barbotine s'écoule et se dépose de façon constante pendant l'application | | Émail cuit | Résistance à l'acide citrique | TS EN ISO 28706-1 | La surface résiste à l'attaque acide | | Émail cuit | Résistance à l'eau bouillante | TS EN ISO 28706-2 | Le revêtement supporte une longue exposition à l'eau bouillante et à la vapeur | | Émail cuit | Épaisseur | Mesure de l'épaisseur du revêtement | La couche est dans la plage d'épaisseur spécifiée | | Émail cuit | Essai de choc (adhérence à l'acier) | TS EN 10209 | L'émail est solidement lié au support en acier | | Émail cuit | Résistance au choc thermique | Chocs thermiques répétés | Le revêtement reste intact lors de variations brusques de température | | Émail cuit | Sécurité hygiénique (analyse de migration) | DIN EN 12873-1 | Le revêtement convient au contact avec l'eau potable | | Produits finis | Essais pneumatique et hydrostatique | 100 % des ballons et des capteurs | Chaque unité est étanche avant de quitter l'usine |
Pourquoi tester l'émail avant la cuisson ?
Tester l'émail humide permet de détecter les écarts à l'étape où ils sont les plus rapides à corriger. La densité, la finesse et le comportement d'écoulement de la barbotine déterminent l'uniformité avec laquelle elle recouvre l'acier et le comportement de la couche cuite : nous les vérifions donc avant que le moindre ballon ne soit revêtu. Les analyses des eaux de rinçage font de même pour la préparation de surface : un acier correctement nettoyé et rincé est le point de départ d'une bonne adhérence.
Comment les essais de l'émail cuit reflètent-ils les conditions réelles de service ?
Chaque essai de l'émail cuit reproduit une contrainte que le ballon rencontrera en service. Les essais à l'acide citrique et à l'eau bouillante exposent la surface à l'attaque chimique et à une eau chaude prolongée. L'essai de choc vérifie que l'émail reste lié à l'acier sous charge mécanique. L'essai de choc thermique imite des variations brusques de température, comme l'entrée d'eau froide du réseau dans un ballon chaud. La mesure de l'épaisseur confirme que chaque zone du revêtement respecte la spécification, et l'analyse de migration confirme que le revêtement est sûr au contact de l'eau potable. Les essais pneumatique et hydrostatique à 100 % confirment ensuite l'étanchéité de chaque ballon et de chaque capteur fini.
À quelles normes produits ces essais contribuent-ils ?
Le travail du laboratoire contribue au respect des normes selon lesquelles nos produits sont conçus et testés : DIN EN 12897 pour les chauffe-eau à accumulation, DIN 4753-3 (UBA) pour la protection par émaillage côté eau, EN 12976-1 et -2 pour les systèmes solaires préfabriqués, et DIN EN 12975 et ISO 9806 pour les capteurs solaires.
Comment les données du laboratoire alimentent-elles l'amélioration continue ?
Les résultats du laboratoire alimentent directement nos outils d'amélioration continue. Nous travaillons avec une approche APQP inspirée de la pratique IATF 16949, appuyée par la FMEA, l'analyse des systèmes de mesure (MSA), la maîtrise statistique des procédés (SPC), la résolution de problèmes 8D et le Kaizen. Les retours des clients ferment la boucle : chaque réclamation est enregistrée dans notre système ERP, et l'analyse des causes racines est partagée avec le client dans un délai de 14 jours au maximum.
Pour nous, le message est simple : un émaillage ne vaut que par les essais qui le sous-tendent. Des essais mesurés et normalisés à chaque étape transforment une fine couche céramique en protection durable du ballon et de l'eau qu'il contient.