En Solimpeks, la calidad del esmalte se verifica en cada paso, desde la barbotina de esmalte en bruto hasta el recubrimiento cocido del interior de cada depósito. Nuestro laboratorio propio comprueba la densidad, el tamaño de partícula y la fluidez del esmalte húmedo; ensaya el esmalte cocido en cuanto a resistencia al ácido cítrico y al agua hirviendo, espesor, adherencia, choque térmico e idoneidad para el agua potable; y controla el agua de aclarado utilizada para preparar el acero. Además, todos los acumuladores y captadores superan pruebas neumáticas e hidrostáticas: al 100 %, no por muestreo. En un equipo solar de agua caliente o en un depósito de acumulación, el esmalte vitrificado es la barrera protectora entre el agua y el acero, por eso los ensayos del esmalte son uno de los cimientos de nuestro trabajo de calidad.
¿Por qué importa la calidad del esmalte en un depósito de agua caliente?
La calidad del esmalte determina lo bien que está protegido el acero de un depósito durante toda su vida útil. El esmalte es una capa vitrocerámica fundida sobre el acero a alta temperatura, que crea una superficie dura, similar al vidrio, que resiste la corrosión, los cambios de temperatura y el ataque químico, justo las solicitaciones a las que se enfrenta un depósito de agua caliente a lo largo de años de calentamientos y enfriamientos.
El recubrimiento hace varias funciones a la vez. Separa el acero del oxígeno y de las sales disueltas en el agua. Su superficie lisa resiste la acumulación de cal y de biopelículas, y mantiene el depósito limpio y eficiente. Y en un depósito de acumulación o depósito de inercia vitrificado, mantiene protegido el acero en uso continuo con una amplia gama de composiciones químicas del agua, trabajando junto con el ánodo de magnesio. Un recubrimiento con la composición, el espesor y la adherencia adecuados es lo que da a un depósito una vida útil larga y sin problemas, y la única manera de estar seguro de esas propiedades es medirlas.
¿Qué lugar ocupa el laboratorio en nuestro sistema de calidad?
El laboratorio es una de las cuatro etapas de control de calidad de Solimpeks: control de materiales de entrada, control en proceso, control final y control de laboratorio. Su trabajo abarca tres áreas:
- las materias primas químicas y el proceso de preparación de superficies;
- las materias primas del esmalte y el proceso de recubrimiento;
- los procesos térmicos de secado y cocción.
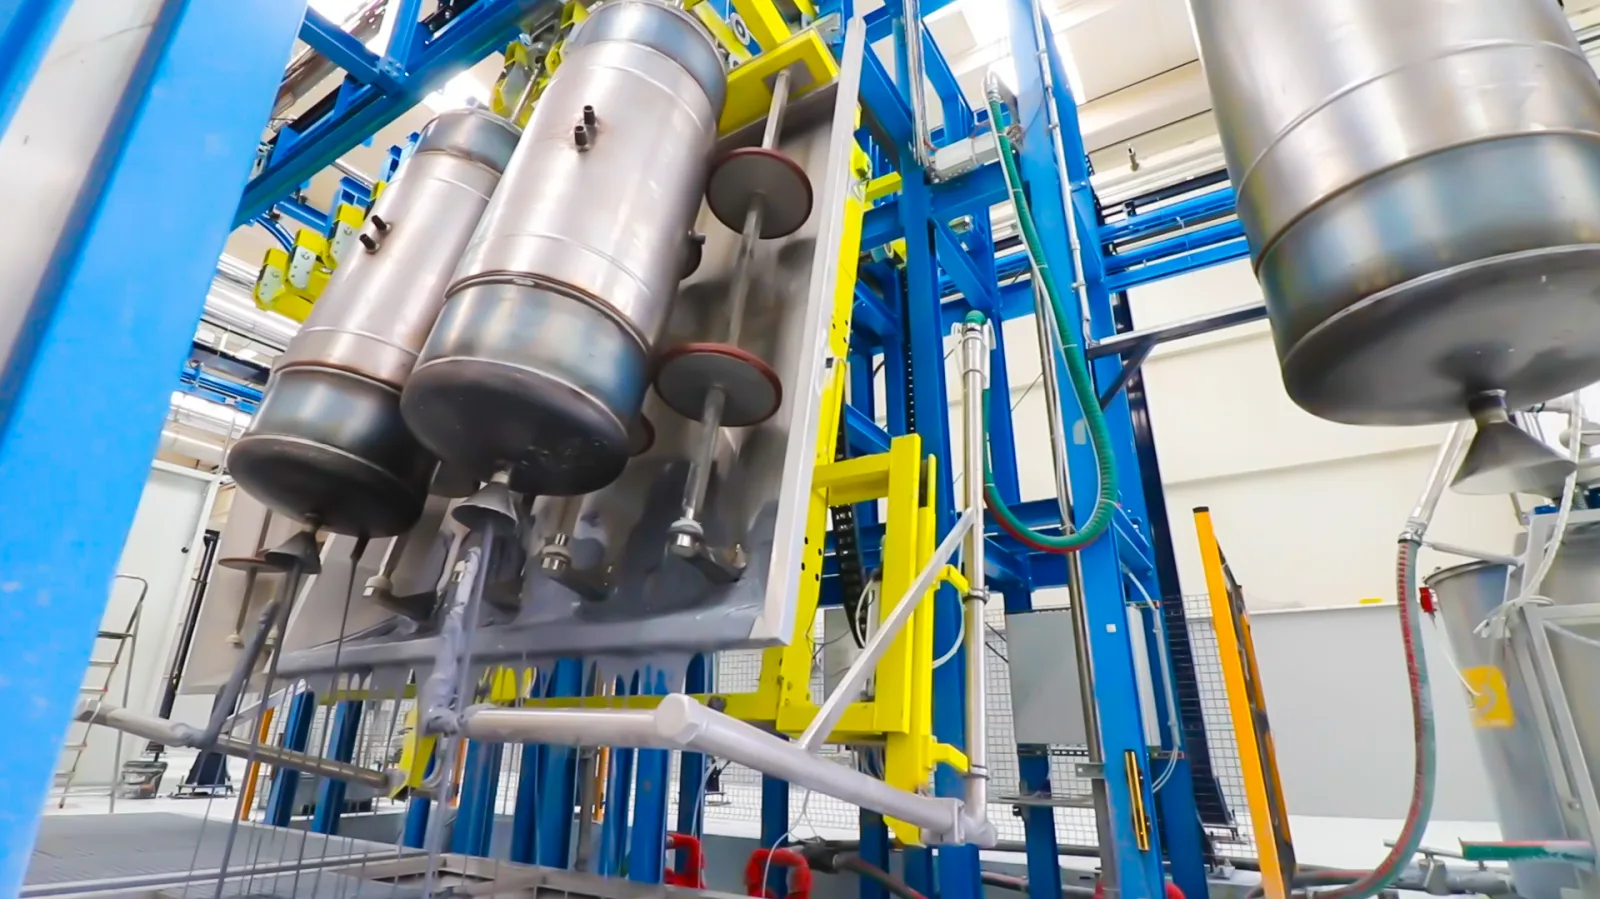
Nuestros depósitos se sueldan y se esmaltan en una línea automatizada de soldadura y recubrimiento con esmalte, y las mediciones del laboratorio son las que mantienen constante la producción de esa línea de un lote a otro.
¿Qué pruebas realiza nuestro laboratorio de esmalte?
| Etapa | Prueba | Norma / método | Qué confirma | |---|---|---|---| | Agua de proceso | Conductividad, pH y concentración del agua de aclarado y de la unidad de lavado | Análisis de proceso rutinario | Las superficies de acero se limpian y se aclaran correctamente antes del esmaltado | | Esmalte húmedo | Densidad | Análisis de proceso rutinario | La barbotina tiene el contenido de sólidos adecuado para una capa uniforme | | Esmalte húmedo | Tamaño de partícula (prueba «Bayer») | Análisis de proceso rutinario | El esmalte está molido con la finura correcta | | Esmalte húmedo | Valor de asentamiento y tiempo de flujo | Análisis de proceso rutinario | La barbotina fluye y se asienta de forma constante durante la aplicación | | Esmalte cocido | Resistencia al ácido cítrico | TS EN ISO 28706-1 | La superficie resiste el ataque ácido | | Esmalte cocido | Resistencia al agua hirviendo | TS EN ISO 28706-2 | El recubrimiento soporta una exposición prolongada al agua hirviendo y al vapor | | Esmalte cocido | Espesor | Medición del espesor del recubrimiento | La capa está dentro del intervalo de espesor especificado | | Esmalte cocido | Prueba de impacto (adherencia al acero) | TS EN 10209 | El esmalte está firmemente unido al sustrato de acero | | Esmalte cocido | Resistencia al choque térmico | Choques térmicos repetidos | El recubrimiento permanece intacto ante cambios bruscos de temperatura | | Esmalte cocido | Seguridad higiénica (análisis de migración) | DIN EN 12873-1 | El recubrimiento es apto para el contacto con agua potable | | Productos acabados | Pruebas neumáticas e hidrostáticas | 100 % de los acumuladores y captadores | Cada unidad es estanca antes de salir de fábrica |
¿Por qué ensayar el esmalte antes de cocerlo?
Ensayar el esmalte húmedo permite detectar las desviaciones en la etapa en la que es más rápido corregirlas. La densidad, la finura y el comportamiento de flujo de la barbotina deciden con qué uniformidad cubre el acero y cómo se comportará la capa cocida, por lo que los comprobamos antes de recubrir un solo depósito. Los análisis del agua de aclarado hacen lo mismo con la preparación de superficies: un acero correctamente limpiado y aclarado es el punto de partida de una buena adherencia.
¿Cómo reflejan los ensayos del esmalte cocido las condiciones reales de servicio?
Cada ensayo del esmalte cocido reproduce una solicitación que el depósito encontrará en funcionamiento. Los ensayos de ácido cítrico y de agua hirviendo exponen la superficie al ataque químico y al agua caliente prolongada. La prueba de impacto comprueba que el esmalte permanece unido al acero bajo carga mecánica. El ensayo de choque térmico imita los cambios bruscos de temperatura, como la entrada de agua fría de red en un depósito caliente. La medición del espesor confirma que todas las zonas del recubrimiento están dentro de la especificación, y el análisis de migración confirma que el recubrimiento es seguro en contacto con agua potable. Las pruebas neumáticas e hidrostáticas al 100 % confirman después la estanqueidad de cada acumulador y captador terminado.
¿Al cumplimiento de qué normas de producto contribuyen estos ensayos?
El trabajo del laboratorio respalda las normas con las que se fabrican y ensayan nuestros productos: DIN EN 12897 para calentadores de agua de acumulación, DIN 4753-3 (UBA) para la protección con esmalte del lado del agua, EN 12976-1 y -2 para sistemas solares prefabricados, y DIN EN 12975 e ISO 9806 para captadores solares.
¿Cómo impulsan los datos del laboratorio la mejora continua?
Los resultados del laboratorio alimentan directamente nuestras herramientas de mejora continua. Trabajamos con un enfoque APQP basado en la práctica de IATF 16949, apoyado en FMEA, análisis del sistema de medición (MSA), control estadístico de procesos (SPC), resolución de problemas 8D y Kaizen. La opinión de los clientes cierra el círculo: cada reclamación se registra en nuestro sistema ERP y el análisis de la causa raíz se comparte con el cliente en un máximo de 14 días.
Para nosotros, el mensaje es sencillo: un recubrimiento de esmalte es tan bueno como los ensayos que lo respaldan. Los ensayos cuantitativos y normalizados en cada etapa son lo que convierte una fina capa cerámica en una protección duradera para el depósito y para el agua que contiene.