In Solimpeks la qualità dello smalto viene verificata a ogni passaggio, dalla barbottina di smalto grezza al rivestimento cotto all'interno di ogni bollitore. Il nostro laboratorio interno controlla lo smalto umido per densità, granulometria e scorrimento; prova lo smalto cotto per resistenza all'acido citrico e all'acqua bollente, spessore, adesione, shock termico e idoneità all'acqua potabile; e monitora l'acqua di risciacquo usata per preparare l'acciaio. Inoltre ogni bollitore e ogni collettore supera prove pneumatiche e idrostatiche: al 100%, non a campione. In uno scaldacqua solare o in un accumulo, la smaltatura vetroporcellanata è la barriera protettiva tra acqua e acciaio, ed è per questo che i test sullo smalto sono un fondamento del nostro lavoro sulla qualità.
Perché la qualità dello smalto è importante in un bollitore per acqua calda?
La qualità dello smalto decide quanto bene l'acciaio di un bollitore sia protetto per tutta la sua vita utile. Lo smalto è uno strato vetroceramico fuso sull'acciaio ad alta temperatura, che crea una superficie dura, simile al vetro, resistente a corrosione, variazioni di temperatura e attacchi chimici: esattamente le sollecitazioni che un bollitore affronta in anni di riscaldamento e raffreddamento.
Il rivestimento svolge più funzioni contemporaneamente. Separa l'acciaio dall'ossigeno e dai sali disciolti nell'acqua. La sua superficie liscia resiste a calcare e biofilm, mantenendo l'accumulo pulito ed efficiente. E in un bollitore o in un accumulo inerziale smaltato mantiene l'acciaio protetto in uso continuo con un'ampia gamma di composizioni dell'acqua, in sinergia con l'anodo di magnesio. Un rivestimento con la giusta composizione, spessore e adesione è ciò che dà a un accumulo una vita utile lunga e senza problemi, e l'unico modo per essere certi di queste proprietà è misurarle.
Dove si colloca il laboratorio nel nostro sistema di qualità?
Il laboratorio è una delle quattro fasi di controllo qualità di Solimpeks: controllo dei materiali in ingresso, controllo di processo, controllo finale e controllo di laboratorio. Il suo lavoro copre tre aree:
- le materie prime chimiche e il processo di preparazione delle superfici;
- le materie prime dello smalto e il processo di rivestimento;
- i processi termici di essiccazione e cottura.
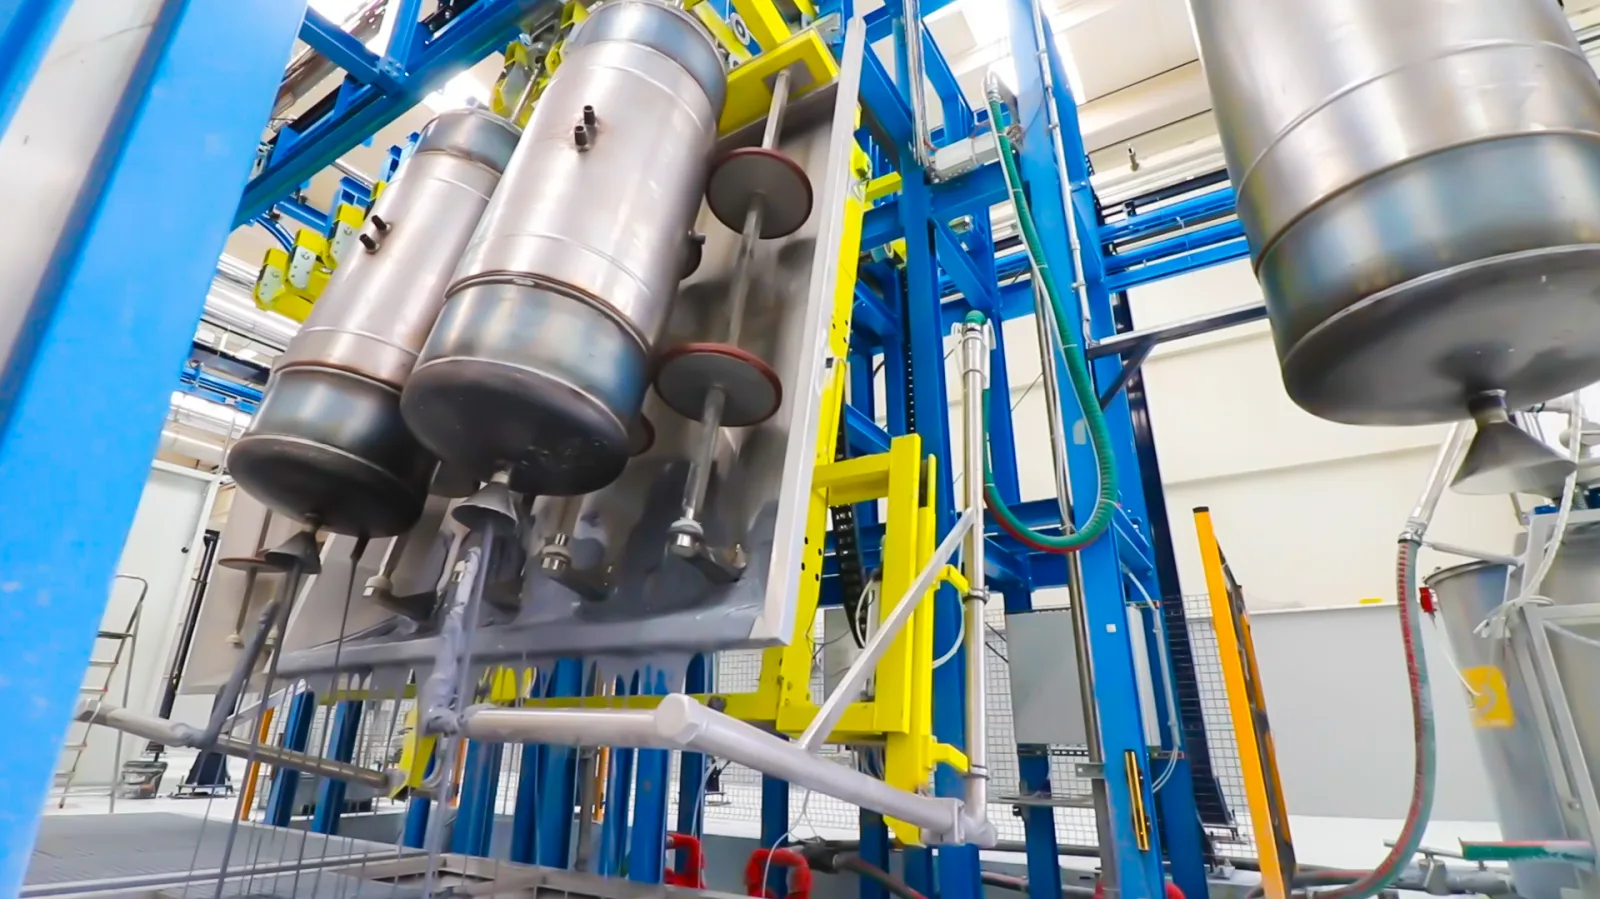
I nostri accumuli sono saldati e smaltati su una linea automatizzata di saldatura e smaltatura, e le misure del laboratorio sono ciò che mantiene costante da lotto a lotto la produzione di quella linea.
Quali test esegue il nostro laboratorio dello smalto?
| Fase | Test | Norma / metodo | Che cosa conferma | |---|---|---|---| | Acqua di processo | Conducibilità, pH e concentrazione dell'acqua di risciacquo e dell'unità di lavaggio | Analisi di processo di routine | Le superfici in acciaio sono pulite e risciacquate correttamente prima della smaltatura | | Smalto umido | Densità | Analisi di processo di routine | La barbottina ha il giusto contenuto di solidi per uno strato uniforme | | Smalto umido | Granulometria (test «Bayer») | Analisi di processo di routine | Lo smalto è macinato alla finezza corretta | | Smalto umido | Valore di assestamento e tempo di scorrimento | Analisi di processo di routine | La barbottina scorre e si assesta in modo costante durante l'applicazione | | Smalto cotto | Resistenza all'acido citrico | TS EN ISO 28706-1 | La superficie resiste all'attacco acido | | Smalto cotto | Resistenza all'acqua bollente | TS EN ISO 28706-2 | Il rivestimento sopporta una lunga esposizione ad acqua bollente e vapore | | Smalto cotto | Spessore | Misura dello spessore del rivestimento | Lo strato rientra nell'intervallo di spessore specificato | | Smalto cotto | Prova d'urto (adesione all'acciaio) | TS EN 10209 | Lo smalto è saldamente legato al substrato di acciaio | | Smalto cotto | Resistenza allo shock termico | Shock termici ripetuti | Il rivestimento resta integro durante improvvisi sbalzi di temperatura | | Smalto cotto | Sicurezza igienica (analisi di migrazione) | DIN EN 12873-1 | Il rivestimento è idoneo al contatto con l'acqua potabile | | Prodotti finiti | Prove pneumatiche e idrostatiche | 100% di bollitori e collettori | Ogni unità è a tenuta prima di lasciare lo stabilimento |
Perché provare lo smalto prima della cottura?
Provare lo smalto umido permette di rilevare le deviazioni nella fase in cui sono più rapide da correggere. Densità, finezza e comportamento di scorrimento della barbottina decidono con quanta uniformità ricopre l'acciaio e come si comporterà lo strato cotto, perciò li controlliamo prima di rivestire anche un solo accumulo. Le analisi dell'acqua di risciacquo fanno lo stesso per la preparazione delle superfici: un acciaio pulito e risciacquato correttamente è il punto di partenza per una buona adesione.
In che modo i test sullo smalto cotto rispecchiano le reali condizioni di esercizio?
Ogni test sullo smalto cotto riproduce una sollecitazione che l'accumulo incontrerà in esercizio. I test con acido citrico e con acqua bollente espongono la superficie ad attacco chimico e ad acqua calda prolungata. La prova d'urto verifica che lo smalto resti legato all'acciaio sotto carico meccanico. La prova di shock termico simula improvvisi sbalzi di temperatura, come l'ingresso di acqua fredda di rete in un bollitore caldo. La misura dello spessore conferma che ogni area del rivestimento rientra nelle specifiche e l'analisi di migrazione conferma che il rivestimento è sicuro a contatto con l'acqua potabile. Le prove pneumatiche e idrostatiche al 100% confermano poi la tenuta di ogni bollitore e collettore finito.
A supporto di quali norme di prodotto vengono svolti questi test?
Il lavoro del laboratorio supporta le norme secondo cui i nostri prodotti vengono costruiti e provati: DIN EN 12897 per gli scaldacqua ad accumulo, DIN 4753-3 (UBA) per la protezione dello smalto sul lato acqua, EN 12976-1 e -2 per gli impianti solari prefabbricati e DIN EN 12975 e ISO 9806 per i collettori solari.
In che modo i dati di laboratorio guidano il miglioramento continuo?
I risultati di laboratorio alimentano direttamente i nostri strumenti di miglioramento continuo. Lavoriamo con un approccio APQP tratto dalla prassi IATF 16949, supportato da FMEA, analisi del sistema di misura (MSA), controllo statistico di processo (SPC), risoluzione dei problemi 8D e Kaizen. Il feedback dei clienti chiude il cerchio: ogni reclamo viene registrato nel nostro sistema ERP e l'analisi delle cause profonde viene condivisa con il cliente entro un massimo di 14 giorni.
Per noi il messaggio è semplice: un rivestimento di smalto vale quanto i test che lo sostengono. Test misurati e standardizzati in ogni fase sono ciò che trasforma un sottile strato ceramico in una protezione duratura per l'accumulo e per l'acqua che contiene.